
AUTOMATION SOLUTIONS
解决方案
从车间布局到整厂自动线,六类经过工程验证的注塑自动化方案。以节拍、物流与接口为设计对象,而不是把设备简单堆在一起。
SOLUTION MAP
六类方案,覆盖从单点到整厂
可按单机改造、单元自动化或整线规划三种深度推进,避免一次性投入过大。
SOLUTION 01
整厂自动线 A/B
以整个注塑车间为对象,按产品族、机台数量与场地条件规划物流路径、缓存位置与节拍平衡。A/B 两套思路分别对应不同的产能规模与扩展节奏,可在方案阶段对比选择。
典型痛点
- 机台各自为战,取件、周转、包装之间存在物流断点
- 人工搬运占比高,产能爬坡受人员波动影响
- 预留空间不足,后续扩产需要二次改造
- 01 现场诊断
- 02 布局规划
- 03 单机集成
- 04 联线调试
- 05 达产验收
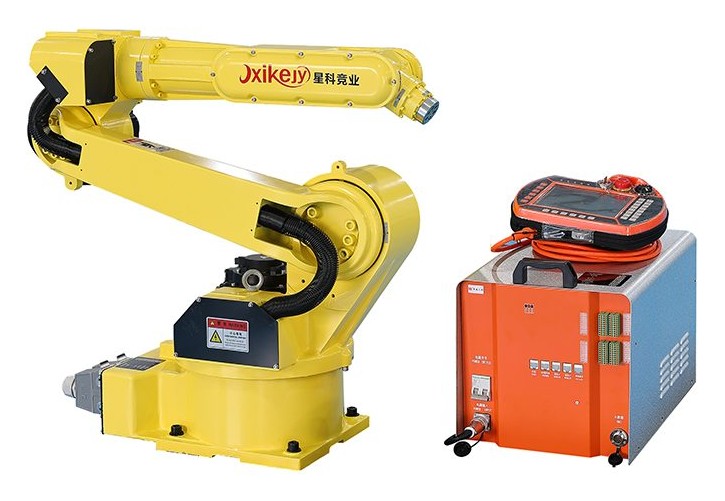
设备单元示意 · 具体布局按现场测绘确定
SOLUTION 02
车间流水线布局
在有限厂房内确定注塑机、料房、水口回收、半成品缓存、包装与通道的位置关系,使物流路径短、交叉少,并为后续设备预留安装与检修空间。
典型痛点
- 通道被物料与周转箱占用,叉车与人员动线交叉
- 物流折返,半成品在车间内反复搬运
- 设备增加后没有检修与扩展空间
- 01 现状测绘
- 02 产能测算
- 03 布局方案
- 04 评审定稿
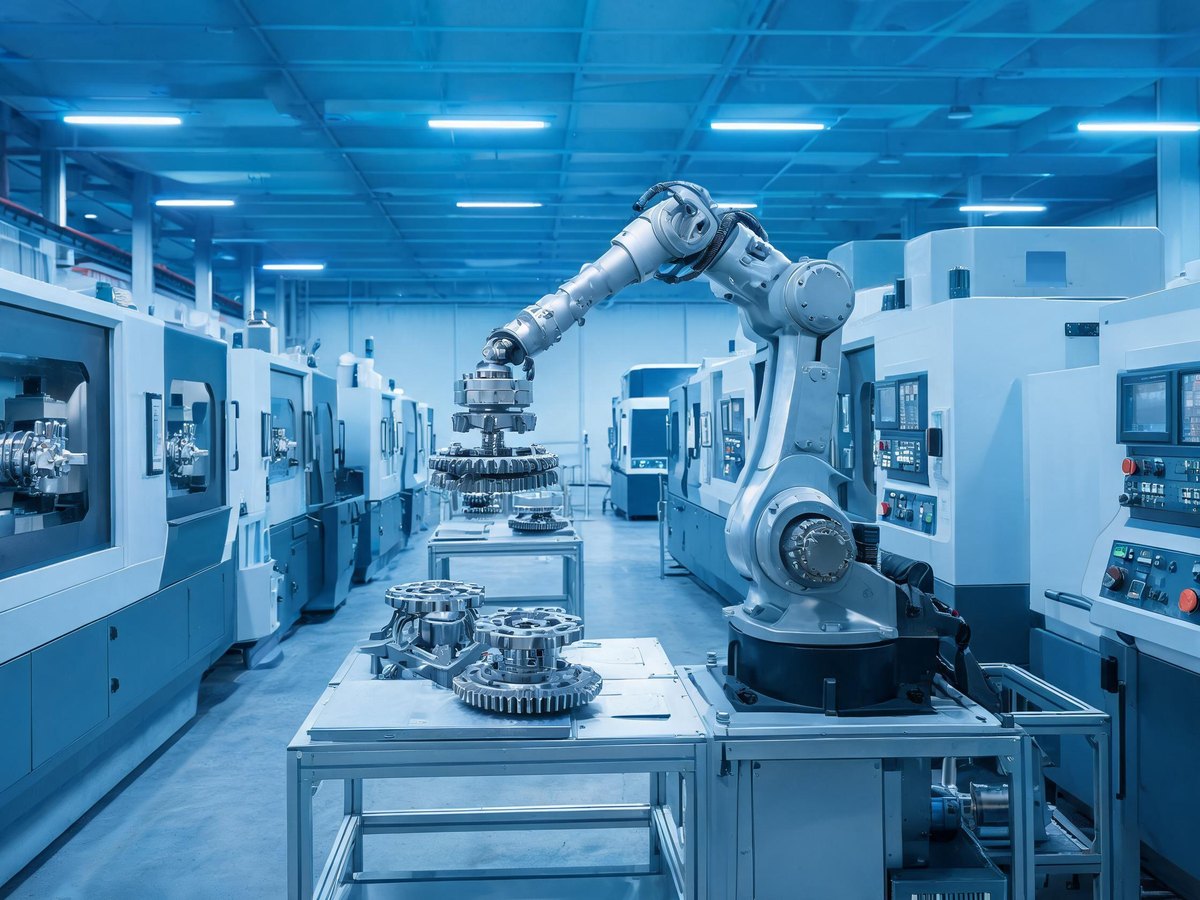
场景示意 · 非客户现场照片
SOLUTION 03
喷涂流水线自动上下料
针对喷涂工序的来料姿态、挂具间距与节拍要求,设计取放料机械手与输送衔接,减少人工接触造成的表面损伤与等待。
典型痛点
- 人工上下料节拍不稳定,喷涂线频繁空挂
- 手工接触造成喷涂面划伤与返工
- 来料姿态不一致,挂具利用率低
- 01 来料整列
- 02 自动上料
- 03 喷涂
- 04 自动下料
- 05 周转
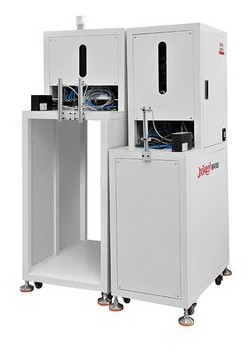
上料单元示意 · 夹具按产品定制
SOLUTION 04
流水线自动上下料
在成型、组装、检测与包装工位之间完成自动取放与转运,减少工位等待与人工搬运,使整线节拍由设备能力而非人力决定。
典型痛点
- 工位之间等待时间长,在制品堆积
- 人工搬运造成磕碰、划伤与混料
- 换型时需要重新调整人员配置
- 01 成型
- 02 取件
- 03 组装
- 04 检测
- 05 包装
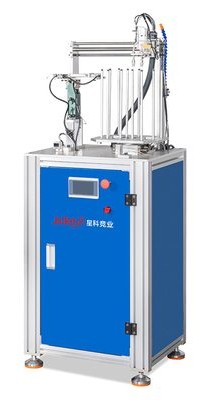
上料机构示意 · 按来料形态定制
SOLUTION 05
下料总部件
对下料后的产品与料头进行集中收集、排列与转运,建立清晰的计数与标识规则,减少混料与二次分拣。
典型痛点
- 产品与水口混料,依赖人工分拣
- 堆叠无序造成压伤与变形
- 数量靠人工清点,交接易出错
- 01 取出
- 02 分离
- 03 排列
- 04 转运
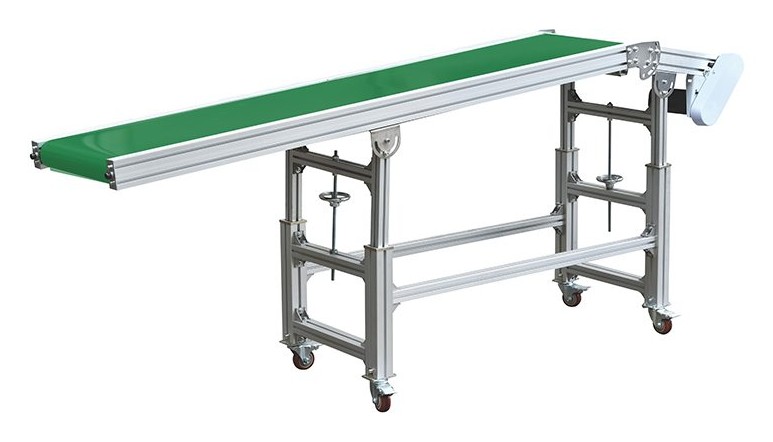
输送与收集单元示意
SOLUTION 06
取瓶机方案
面向瓶类产品的取出、整列与装箱,结合专用夹具与堆叠逻辑,兼顾薄壁件的稳定抓取与高速节拍,减少变形与表面划伤。
典型痛点
- 薄壁瓶身易变形,通用夹具抓取不稳
- 取出后需要人工整列,节拍受限于人手
- 装箱密度低,运输成本高
- 01 成型取出
- 02 整列
- 03 装箱
- 04 输出
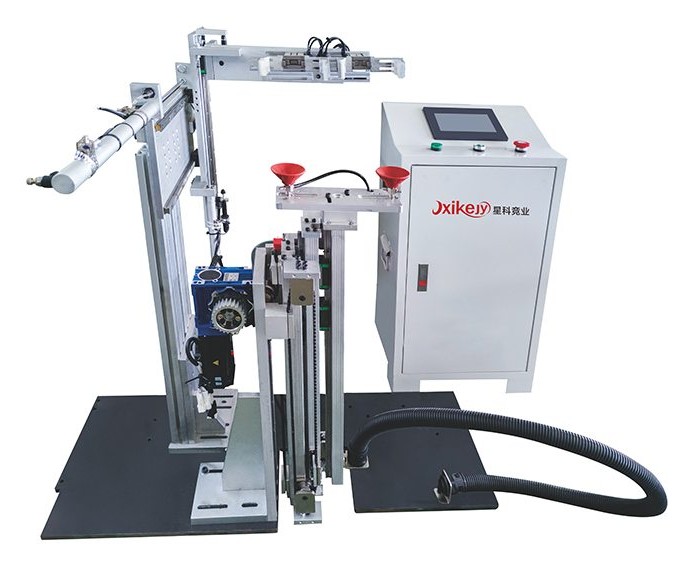
取瓶专用机型示意 · 夹具按瓶型定制
DELIVERY
方案如何交付
机械设计与自动化控制同步推进,方案、制造与调试由同一团队负责。
01 / 诊断
现场与数据
测绘布局、盘点机台、记录节拍与人工工序,找出真正的瓶颈工位。
02 / 设计
方案与时序
输出布局、设备选型与动作时序,明确投资边界与分期实施路径。
03 / 交付
制造与联调
厂内装配调试后进场,完成与注塑机、机械手及辅机的联机验证。
FAQ
自动化整线常见问题
整厂自动化建议按“诊断瓶颈 → 单机试点 → 连线扩展”三步推进;先验证取件与节拍改善,再投入输送、检测与信息化,投资回收更可控。
内容更新:2026 年 11 月
整厂自动化改造一般从哪里开始?
从产线诊断开始:梳理机台清单、产品族、节拍与瓶颈工位,再确定先做单机取件还是整线连线。先解决瓶颈工位,投资回收更可控。
老车间改造需要停线吗?
多数改造可分段实施,按机台或工位分批切换,把停线时间压缩到换装与联调阶段。具体安排取决于布局调整幅度与电气改造范围。
自动化产线投资大概多少?
投资取决于机台数量、机械手类型、输送与检测配置以及土建电气改造范围。建议先做单机试点验证效果,再按订单增长扩展整线。
你们能承接非标产线吗?
可以。具备 IMD 正冲机、侧冲孔机、上下料设备等非标设备的定制能力,流程为需求拆解、方案评审、制造联调、现场安装与培训。
交付周期一般多久?
标准机型与整线项目的周期差异较大,需按配置与非标程度确认。建议把交期、调试周期与验收标准写入合同。
售后和培训怎么安排?
提供安装调试与操作培训,并实行 7×24 小时响应机制,覆盖远程诊断与备件支持。跨省项目采用远程加到场的组合方式。
PLAN A LINE
先算清节拍,
再决定自动化到什么程度
从单机改造到整厂自动线,按投入产出分批推进。